AL/Vliesstoff-Laminatfolie ist ein kostengünstiges Verbundmaterial, das die Barriereeigenschaften...
See Details
DE

Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Was genau ist AL/Vliesstoff-Laminatfolie und warum wird sie in so vielen Branchen eingesetzt?
Was genau ist AL/Vliesstoff-Laminatfolie und warum wird sie in so vielen Branchen eingesetzt?
Datum:Jun 01, 2026
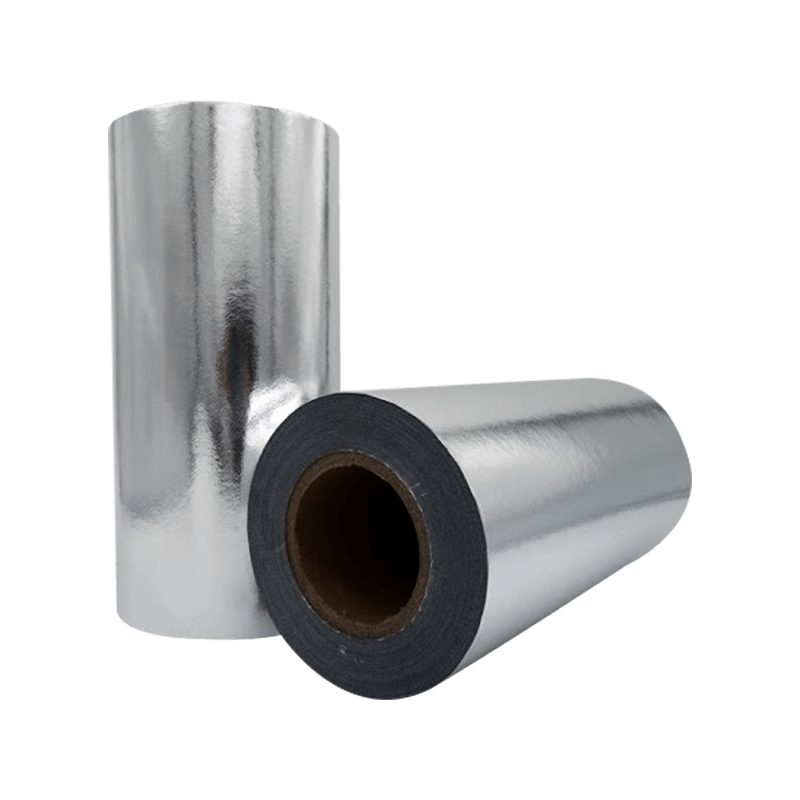
AL/Vliesstoff-Laminatfolie ist ein Verbundmaterial, das durch die Verbindung einer Aluminiumfolienschicht mit einem Vliesstoffsubstrat entsteht. Dadurch entsteht eine flexible Folie, die die Barriere- und Reflexionseigenschaften von Aluminium mit der Festigkeit, Atmungsaktivität und Dimensionsstabilität von Vliestextilien kombiniert. Diese Kombination adressiert eine grundlegende Einschränkung jedes einzelnen Materials: Aluminiumfolie allein neigt bei mechanischer Belastung zum Reißen und zur Bildung von Nadellöchern, während Vliesstoffe allein keinen sinnvollen Schutz gegen Feuchtigkeit, Gase oder Strahlungswärme bieten. Zusammen erreicht das Laminat Leistungsniveaus, die keine Komponente einzeln erreichen kann, weshalb AL/Vliesstoff-Laminatfolie weltweit zu einem Standardmaterial für Isolierungs-, Verpackungs-, Medizin- und Industrieanwendungen geworden ist.
Was AL/Vliesstoff-Laminatfolie eigentlich ist
Die Bezeichnung „AL“ bezieht sich auf die Aluminiumfolienkomponente – typischerweise eine weich temperierte, kommerziell reine Aluminiumfolie mit einer Dicke von 6 Mikrometern bis 25 Mikrometern, abhängig von den Barriere- und Flexibilitätsanforderungen der Anwendung. Die Vliesstoffkomponente besteht am häufigsten aus Spinnvlies aus Polypropylen (PP), Spinnvlies aus Polyester (PET) oder einem Spunlace-Verbundwerkstoff mit Flächengewichten von 20 g/m² bis 80 g/m² für Standardlaminatkonstruktionen. Die beiden Schichten werden durch Klebelaminierung, thermische Bindung oder Extrusionsbeschichtung verbunden, wodurch eine einheitliche Folie entsteht, die sich mechanisch wie ein Textil verhält und gleichzeitig die Oberflächenundurchlässigkeit einer Metallfolie bietet.
Das Laminat kann als zweischichtige AL/Vlies-Konstruktion oder als mehrschichtiger Verbundstoff mit zusätzlichen Folien – wie Polyethylen (PE) oder Polypropylen (PP) – auf einer oder beiden Außenseiten hergestellt werden, um die Heißsiegelbarkeit, Feuchtigkeitsbeständigkeit auf der Stoffseite oder zusätzliche Durchstoßfestigkeit zu erhöhen. Dreischichtige Konstruktionen, die PE-Folie, Aluminiumfolie und Vliesstoff kombinieren, kommen besonders häufig bei Isolierverkleidungs- und Dampfsperranwendungen zum Einsatz, bei denen die äußere PE-Schicht für Witterungsbeständigkeit und die Vliesstoff-Innenseite für Dimensionsstabilität und eine einfache Klebstoffauftragung während der Installation sorgt.
Der resultierende Verbundwerkstoff zeichnet sich durch ein deutlich unterschiedliches Erscheinungsbild und einen unterschiedlichen Griff auf jeder Seite aus: Die Aluminiumoberfläche weist eine helle, reflektierende Metalloberfläche auf, während die Vliesoberfläche das weiche, matte, faserstrukturierte Aussehen von Stoff aufweist. Diese Asymmetrie ist funktionell wichtig – in vielen Anwendungen ist die Aluminiumoberfläche so ausgerichtet, dass sie Strahlungswärme reflektiert oder eine Dampfsperre bietet, während die Vliesoberfläche mit angrenzenden Materialien in der Baugruppe verbunden, verklebt oder vernäht wird.
Wichtige physikalische und funktionelle Eigenschaften
Das Leistungsprofil von AL/Vliesstoff-Laminatfolien wird durch den kombinierten Beitrag ihrer Aluminium- und Vliesstoffkomponenten definiert. Das Verständnis dieser Eigenschaften einzeln und in Kombination verdeutlicht, warum dieses Material für ein so breites Spektrum anspruchsvoller Anwendungen spezifiziert wird.
Barriereleistung
Aluminiumfolie mit einer Dicke von über etwa 9 Mikrometern stellt eine nahezu perfekte Barriere gegen Wasserdampf, Sauerstoff, Licht und aromatische Verbindungen dar und erreicht unter Standardtestbedingungen Wasserdampfdurchlässigkeitsraten (WVTR) unter 0,01 g/m²/Tag und Sauerstoffdurchlässigkeitsraten (OTR) von praktisch Null. Diese Barrierewerte gehören zu den höchsten, die in flexibler Materialform erreichbar sind, und übertreffen metallisierte Filme (die nur 40–80 nm Aluminiumdampf auf einem Polymersubstrat abscheiden) um mehrere Größenordnungen. Der Vliesträger bewahrt diese Barriereleistung bei mechanischer Handhabung, indem er verhindert, dass die Folie knittert und Nadellöcher entstehen, die die Hauptfehlerursache bei nicht unterstützten Aluminiumfolienanwendungen sind.
Reflexionsvermögen und thermischer Widerstand
Helle Aluminiumoberflächen reflektieren 95 % bis 97 % der einfallenden Strahlungswärme, wodurch AL/Vlieslaminat eine wirksame Strahlungsbarriere darstellt, wenn die Aluminiumoberfläche zur Wärmequelle hin ausgerichtet ist und auf der reflektierenden Seite einen Luftspalt von mindestens 19 mm aufweist. Bei Gebäudeisolierungsanwendungen ist dieses Strahlungsreflexionsvermögen der primäre Wärmeleistungsmechanismus – das Material fungiert nicht wie Glasfasermatten oder Schaumstoffplatten als Massenisolator, sondern reduziert vielmehr den Wärmegewinn oder -verlust durch Dächer, Wände und Böden, indem es langwellige Infrarotstrahlung reflektiert, anstatt sie zu absorbieren. Der Vliesträger beeinträchtigt das Reflexionsvermögen nicht wesentlich, solange die Aluminiumoberfläche sauber und unbeschädigt bleibt.
Mechanische Festigkeit und Reißfestigkeit
Die Zugfestigkeit und Reißfestigkeit von AL/Vlies-Laminaten wird in erster Linie durch den Vliesanteil bestimmt. Spunbond-PP-Vliese mit einem Flächengewicht von 40–60 g/m² bieten Zugfestigkeiten von 150–300 N/5 cm in Maschinenrichtung und 100–250 N/5 cm quer, bei einer Bruchdehnung von 40 % bis 80 %. Dies verleiht dem Laminat genügend Duktilität, um sich bei der Installation an unebene Oberflächen anzupassen, ohne zu reißen, während die Aluminiumoberfläche für Steifigkeit sorgt, die einem Durchhängen oder einer Verformung unter ihrem Eigengewicht über Spannweiten hinweg, die bei Gebäudehüllen oder Kanalisolierungsanwendungen auftreten, standhält. Die Elmendorf-Reißfestigkeitswerte für typische AL-/Vliesstoffkonstruktionen liegen zwischen 800 mN und 2.500 mN und sind für mechanische Installationsprozesse wie Heften, Nageln und Klebebandbefestigung ausreichend.
Eine vergleichende Übersicht über die wichtigsten Eigenschaftsbereiche für Standard-AL-/Vlies-Laminatfolienkonstruktionen finden Sie unten:
| Eigentum | Typischer Wert/Bereich | Teststandard |
|---|---|---|
| Gesamtbasisgewicht | 60–180 g/m² | ISO 536 |
| WVTR (38 °C / 90 % relative Luftfeuchtigkeit) | < 0,02 g/m²/Tag | ASTM E96 |
| Sonnenreflexion (AL-Gesicht) | 95 %–97 % | ASTM C1371 |
| Zugfestigkeit (MD) | 150–350 N/5 cm | ISO 1924 |
| Emissionsgrad (AL-Seite) | 0,03–0,05 | ASTM C1371 |
| Betriebstemperaturbereich | −40 °C bis 120 °C | Herstellerangabe |
Primäre Anwendungen in allen Branchen
Die Eigenschaftskombination von AL/Vlieslaminatfolie – hohe Barriereleistung, Strahlungsreflexion, mechanische Haltbarkeit und leichte Flexibilität – positioniert sie als funktionelles Material in einem bemerkenswert breiten Spektrum von Branchen. Jede Anwendung nutzt eine bestimmte Teilmenge dieser Eigenschaften in einem anderen Betriebskontext.
- Gebäudedämmung: AL/Vlieslaminat ist das Standardverkleidungsmaterial für Glasfasermatten, Mineralwollrollen und Schaumstoffplatten-Isolierprodukte, die in Wänden, Dächern und Böden verwendet werden. Die Aluminiumoberfläche reflektiert Strahlungswärme und wirkt als Dampfbremse, während der Vliesträger fest mit dem Dämmkern verbunden ist und für Reißfestigkeit beim Schneiden und Heften sorgt. FSK-Beschichtungen (Folie-Scrim-Kraft) stellen eine Variante dieser Konstruktion dar, bei der ein verstärkendes Glasgelege zwischen dem Aluminium und einem Kraftpapierträger eingearbeitet ist, um die Reißfestigkeit bei Kanalisolierungsanwendungen zu erhöhen.
- HLK-Kanalumhüllung und Kanalauskleidung: Bei flexiblen Kanalisolationssystemen wird Al-/Vlieslaminat als äußerer Dampfsperrmantel verwendet, der die Isolierschicht aus Mineralwolle oder Glasfaser vor dem Eindringen von Feuchtigkeit schützt und eine reinigbare, haltbare Außenfläche bietet. Die Aluminiumoberfläche verhindert die Bildung von Kondenswasser auf Kanaloberflächen in feuchten Umgebungen, und das Vliessubstrat nimmt die wiederholte Biegung auf, die während der Installation des Kanalsystems auftritt, ohne dass es zu einer Delaminierung kommt.
- Flexible Verpackungen für Lebensmittel und Pharmazeutika: Mehrschichtige Laminate mit Aluminiumfolie, die mit Vlies- oder Gewebesubstraten verbunden sind, werden in Retortenbeuteln, Standbeuteln und Blisterverpackungsdeckeln verwendet, bei denen eine Kombination aus Barriereleistung, Durchstoßfestigkeit und Heißsiegelbarkeit (bereitgestellt durch eine PE- oder PP-Innenschicht) erforderlich ist. Die Vliesstoffkomponente sorgt für strukturelle Integrität, die verhindert, dass die Folie beim Befüllen, Verschließen und Verteilen durchstößt.
- Schutzkleidung und Notfall-Wärmedecken: Leichte AL/Vlies-Laminate werden in Einweg-Schutzanzügen, Notfall-Überlebensdecken und Strahlungshitzeschutzkleidung für Industriearbeiter verwendet. Die Aluminiumoberfläche reflektiert die vom Körper abgegebene Infrarotstrahlung bei Rettungsdeckenanwendungen und reduziert so den Wärmeverlust bei Unterkühlungsrisikoszenarien. Das Vliessubstrat bietet die für tragbare Produkte erforderliche Drapier- und Reißfestigkeit sowie ausreichende Atmungsaktivität, um übermäßige Feuchtigkeitsansammlung bei Bekleidungsanwendungen zu verhindern.
- Abdeckungen für Landwirtschaft und Gartenbau: Reflektierende AL/Vlies-Bodendecker und Pflanzenschutzfolien werden verwendet, um die Bodentemperatur zu kontrollieren, das Unkrautwachstum zu unterdrücken und photosynthetisch aktive Strahlung nach oben in die Pflanzenkronen zu reflektieren. Das Vliessubstrat bietet ausreichende Porosität für den Gasaustausch und das Eindringen von Wasser, während die Aluminiumoberfläche die Sonnenwärmebelastung an der Bodenoberfläche bewältigt.
- Hitzeschutz für Kraftfahrzeuge: Hitzeschilde unter der Motorhaube und am Unterboden von Fahrzeugen verwenden AL/Vlieslaminate, um temperaturempfindliche Komponenten vor der Strahlungswärme der Abgasanlage und des Motors zu schützen. Die Kombination aus Reflexionsvermögen, geringem Gewicht und Flexibilität ermöglicht die Formung dieser Abschirmungen zu komplexen Geometrien während der Fahrzeugmontage.
Wie AL/Vliesstoff-Laminatfolie hergestellt wird
Die Herstellung von AL-/Vlieslaminatfolien ist ein Verarbeitungsprozess, bei dem vorgefertigte Aluminiumfolien- und Vliesstoffrollen mithilfe einer von drei primären Klebetechnologien zu einem einheitlichen Verbund verbunden werden: Trockenklebelaminierung, Nassklebelaminierung oder Extrusionslaminierung. Die Wahl der Klebemethode hängt von der erforderlichen Klebefestigkeit, dem Temperaturbereich der Endanwendung, der Notwendigkeit einer lösungsmittelfreien Verarbeitung und den Anforderungen an die Produktionsgeschwindigkeit ab.
Trockenklebelaminierung
Bei der Trockenklebstoffkaschierung – der am weitesten verbreiteten Methode für AL-/Vliesstoffkonstruktionen – wird ein lösungsmittel- oder wasserbasierter Klebstoff mithilfe eines Tiefdruck- oder Komma-Rakel-Beschichtungskopfs auf die Aluminiumfolienoberfläche aufgetragen, typischerweise mit Schichtgewichten von 2 bis 5 g/m² trocken. Die beschichtete Folie durchläuft einen Trockenofen bei 60 °C bis 100 °C, um das Trägerlösungsmittel oder Wasser zu verdampfen und eine trockene, klebrige Klebeschicht zu hinterlassen. Anschließend werden die Aluminiumfolie und der Vliesstoff in einer Laminierstation unter Preßdruck zusammengeführt und der Verbund auf eine Mutterrolle gewickelt. Nach einer Aushärtungszeit von 24 bis 72 Stunden bei kontrollierter Temperatur und Luftfeuchtigkeit, in der der Klebstoff seine endgültige Vernetzungsfestigkeit erreicht, wird die Mutterrolle an einer Schneidstation auf die fertige Breite geschnitten. Durch die Trockenlaminierung entstehen Verbindungen mit Schälfestigkeiten, die typischerweise zwischen 1,5 und 4,0 N/15 mm liegen und für die meisten Isolierungs-, Verpackungs- und Bekleidungsanwendungen ausreichend sind.
Extrusionslaminierung
Beim Extrusionslaminieren wird ein geschmolzenes Polymer – am häufigsten Polyethylen niedriger Dichte (LDPE) bei 280 °C bis 320 °C – zwischen die Aluminiumfolie und die Vliesstoffsubstrate eingeführt, während diese im Spalt einer Druckwalze und einer Kühlwalze zusammenlaufen. Das geschmolzene Polymer fungiert gleichzeitig als Bindemittel und als zusätzliche Funktionsschicht und trägt zur Heißsiegelbarkeit oder verbesserten Feuchtigkeitsbeständigkeit des fertigen Laminats bei. Extrusionslaminieren wird bevorzugt, wenn eine dreischichtige PE/AL/Vlieskonstruktion erforderlich ist, da der Verbundstoff in einem einzigen Durchgang hergestellt wird und keine aufeinanderfolgenden Laminierungsschritte erforderlich sind. Es sind Liniengeschwindigkeiten von 150 bis 400 Metern pro Minute erreichbar, was die Extrusionslaminierung zur Option mit höherem Durchsatz für großvolumige Standardlaminate macht.
Qualitätskontrollparameter in der Laminatproduktion
Eine gleichbleibende Laminatqualität erfordert eine kontinuierliche Überwachung mehrerer Prozessparameter während der gesamten Produktion. Zu den kritischen Kontrollpunkten gehören:
- Gleichmäßiges Klebstoffauftragsgewicht über die gesamte Bahnbreite – Schwankungen von mehr als ±10 % führen typischerweise zu sichtbaren Schwankungen der Haftfestigkeit im fertigen Laminat
- Nip-Druck und Temperatur am Laminierpunkt – unzureichender Druck führt zu unverbundenen Bereichen; Übermäßige Temperaturen können hitzeempfindliche Vliessubstrate beschädigen
- Kontrolle der Bahnspannung auf beiden Substratabrollern – ein Spannungsungleichgewicht zwischen der Folie und den Vliesbahnen führt zu Wellen, Falten und Registrierungsfehlern bei gedruckten Konstruktionen
- Schälfestigkeitstests an Proben, die in regelmäßigen Abständen – typischerweise alle 500 bis 1.000 Meter der Produktion – entnommen werden, um die Aushärtung des Klebstoffs und die Integrität der Verbindung zu überprüfen
- Lochinspektion mithilfe von Durchlichterkennungssystemen – entscheidend für Pharma- und Lebensmittelverpackungsanwendungen, bei denen die Anforderungen an die Barriereintegrität bei null erkennbaren Nadellöchern pro Quadratmeter liegen
Fertige Laminate werden typischerweise in Rollenform auf Papier- oder Kunststoffkernen geliefert, mit Rollenbreiten von 500 mm bis 2.000 mm und Rollenlängen von 500 m bis 5.000 m, abhängig vom Flächengewicht der Konstruktion. Das Zuschneiden auf die vom Kunden vorgegebenen Breiten erfolgt als letzter Verarbeitungsschritt vor dem Versand, wobei Maßtoleranzen von ±1 mm bei der Schlitzbreite bei den meisten Konverterspezifikationen Standard sind.
Auswahl der richtigen AL/Vlies-Laminatkonstruktion für Ihre Anwendung
Da mehrere Vliessubstrattypen, Aluminiumfolienstärken, Bindungsmethoden und optionale zusätzliche Schichten verfügbar sind, erfordert die Spezifikation der richtigen AL-/Vlieslaminatkonstruktion die Anpassung der Materialparameter an die Anwendungsanforderungen und nicht die standardmäßige Verwendung eines Standardprodukts. Die folgenden Überlegungen leiten diesen Auswahlprozess effektiv.
Für Isolierverkleidungs- und Gebäudehüllenanwendungen, bei denen die Reißfestigkeit beim Anbringen der Klammern die primäre mechanische Anforderung ist, bietet ein Spinnvlies aus PP mit 40–50 g/m² in Kombination mit einer 9–12 Mikron starken Aluminiumfolie mittels Trockenklebstoffkaschierung ein optimales Gleichgewicht aus Handhabbarkeit und Barriereleistung zu wirtschaftlichen Kosten. Wenn eine höhere Reißfestigkeit erforderlich ist – etwa bei der gewerblichen Kanalisolierung oder Kriechkeller-Dampfsperren – ist eine gewebeverstärkte Konstruktion oder ein schwererer Vliesstoff mit 60–80 g/m² der geeignete Upgrade-Weg.
Für flexible Verpackungsanwendungen, die hermetische Versiegelungen erfordern, ist ein dreischichtiger Aufbau mit einer heißsiegelbaren inneren PE- oder CPP-Schicht erforderlich, und die Dicke der Aluminiumfolie sollte auf mindestens 9 Mikrometer festgelegt werden, um eine lochfreie Barriereleistung nach den Biegebelastungen beim Befüllen und Verschließen des Beutels zu gewährleisten. Für Schutzkleidungs- und Rettungsdeckenanwendungen, bei denen Verpackungsgewicht und Faltenwurf von größter Bedeutung sind, minimiert eine dünnere Aluminiumfolie mit 6–7 Mikron in Kombination mit einem leichten Spinnvliesstoff mit 20–30 g/m² das Gesamtflächengewicht und behält gleichzeitig das für die Funktion des Produkts wesentliche Reflexionsvermögen und Barriereleistung bei.
Empfohlene Artikel
Verwandte Produkte
-
-
AL/PET-Laminatfolie ist eine Hochleistungs-Verbundfolie, die die metallische Barriere von Alumini...
See Details -
AL/PE-Laminatfolie kombiniert die Barriereeigenschaften von Aluminiumfolie mit der Flexibilität u...
See Details -
Dieser zweischichtige Aufbau verbessert die Barriereeigenschaften, Haltbarkeit und Kosteneffizien...
See Details -
AL/BOPP-Laminatfolie ist eine Verbundfolie, die durch Laminieren von Aluminiumfolie mit biaxialer...
See Details -
AL/Fiberglas-Gewebe-Laminatfolie ist eine Folie mit sehr hohem Preis-Leistungs-Verhältnis, insbes...
See Details

