AL/PE-Gewebe ist ein Hochleistungsverbundmaterial, das durch Laminieren hochwertiger Aluminiumfol...
See Details
DE

Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Was macht Aluminiumfolie in modernen Verpackungen so unverzichtbar?
Was macht Aluminiumfolie in modernen Verpackungen so unverzichtbar?
Datum:Apr 22, 2026
Was ist Aluminiumfolie und wie wird sie hergestellt?
Aluminiumfolie ist ein dünnes Aluminiumblech, das durch Walzen von Aluminiumplatten durch eine Reihe immer enger werdender Walzwerke hergestellt wird, bis die gewünschte Dicke erreicht ist. Kommerzielle Verpackungsfolien haben typischerweise eine Dicke von 6 bis 200 Mikrometern, wobei die am häufigsten verwendeten Stärken für Laminatverpackungen zwischen 7 und 9 Mikrometern liegen. Bei diesen ultradünnen Stärken behält die Folie ihre metallischen Barriereeigenschaften und bleibt gleichzeitig flexibel genug, um auf Hochgeschwindigkeitsverpackungslinien laminiert, geformt und versiegelt zu werden.
Der Produktionsprozess beginnt mit Aluminiumbarren, die gegossen und zu dicken Coils warmgewalzt und anschließend in mehreren Durchgängen kaltgewalzt werden, um die Dicke zu reduzieren. Während der letzten Walzschritte werden häufig zwei Folien gleichzeitig zusammengerollt – ein Vorgang, der als Doppelwalzen bezeichnet wird. Aus diesem Grund hat eine Seite von Haushalts- und Industriefolien normalerweise eine matte Oberfläche (die Seite, die der anderen Folie zugewandt ist) und eine Seite eine helle, reflektierende Oberfläche. Dieser Unterschied in der Oberflächenerscheinung hat keinen wesentlichen Einfluss auf die Barriereleistung, wird jedoch häufig als Hinweis auf einen funktionalen Unterschied zwischen den beiden Seiten missverstanden.
Die Barriereeigenschaften, die den Wert von Aluminiumfolie ausmachen
Der Hauptgrund Aluminiumfolie in Verpackungen verwendet wird – und warum es gegenüber polymerbasierten Alternativen den Vorzug hat – ist seine absolute Barriereleistung in allen kritischen Übertragungskategorien. Im Gegensatz zu Barrierebeschichtungen oder metallisierten Folien, die teilweisen Schutz bieten, erreicht Vollaluminiumfolie mit einer Dicke von 7 Mikrometern oder mehr gleichzeitig eine Durchlässigkeit von nahezu Null für Sauerstoff, Feuchtigkeit, Licht und Aromastoffe.
| Barriere-Eigenschaft | Aluminiumfolie (7–9 µm) | Metallisiertes PET | EVOH-Film | Standard-PE-Folie |
| Sauerstoff (OTR) | ~0 cm³/m²/Tag | 0,5–2 cm³/m²/Tag | 0,1–1 cm³/m²/Tag | 2.000 cm³/m²/Tag |
| Feuchtigkeit (WVTR) | ~0 g/m²/Tag | 0,1–0,5 g/m²/Tag | 0,5–2 g/m²/Tag | 5–15 g/m²/Tag |
| Lichtschranke | Vollständig (100 %) | Teilweise (90–95 %) | Keine | Keine |
| Aromabarriere | Ausgezeichnet | Gut | Gut | Arm |
Diese mehrdimensionale Barriereüberlegenheit macht Aluminiumfolie in hochempfindlichen Verpackungskategorien unersetzlich. Produkte wie gerösteter Kaffee, Säuglingsnahrung, pharmazeutische Tabletten und Fertiggerichte sind alle auf die Folienschicht angewiesen, um die Produktqualität von der Herstellung bis zum Ende ihrer angegebenen Haltbarkeitsdauer aufrechtzuerhalten, die je nach Produkt und Lagerbedingungen zwischen 12 und 36 Monaten liegen kann.
Aluminiumfolienqualitäten und Legierungsspezifikationen
Nicht alle Aluminiumfolien werden nach den gleichen Spezifikationen hergestellt. Die Legierungszusammensetzung, der Härtegrad und die Oberflächenbehandlung der Folie bestimmen ihre mechanischen Eigenschaften, Formbarkeit und Eignung für bestimmte Verpackungsanwendungen. Das Verständnis dieser Unterschiede ist wichtig, wenn Sie Folien für die Laminierung, den Deckel, die Blisterverpackung oder den Haushaltsgebrauch beschaffen.
Gängige Legierungsserien für Verpackungsfolien
Die Aluminiumlegierungen der Serien 1000 und 8000 werden am häufigsten bei der Herstellung von Verpackungsfolien verwendet. Alloy 1235 (mindestens 99,35 % Aluminiumreinheit) ist aufgrund seiner hervorragenden Rollbarkeit, geringen Lochfrequenz und gleichbleibenden Oberflächenqualität der Maßstab für flexible Verpackungslaminate. Die Legierungen 8011 und 8079 werden zunehmend für pharmazeutische Blisterverpackungen und Haushaltsfolien verwendet, da sie eine verbesserte Dehnung und Formbarkeit bieten – entscheidende Eigenschaften, wenn Folien ohne Rissbildung gefaltet oder tiefgezogen werden müssen.
Temperamentsbezeichnungen und ihre praktische Bedeutung
Der Härtegrad der Aluminiumfolie bezieht sich auf den Grad der Kaltverfestigung, die beim Walzen entsteht. Der O-Temper (vollständig geglüht) ist weich und gut formbar – ideal für Haushaltskochfolien, -verpackungen und die Formung von Blisterpackungen, bei denen sich die Folie an einen Formhohlraum anpassen muss, ohne zu reißen. H18-Temper (vollständig kaltverfestigt) ist steif und federnd und wird in technischen Anwendungen verwendet, bei denen Formbeständigkeit wichtig ist. Die Härtegrade H22 und H24 stellen Zwischenzustände dar, die ein Gleichgewicht zwischen Formbarkeit und ausreichender Steifigkeit für die Laminierverarbeitung ohne übermäßige Dehnung in der Laminierlinie bieten.
Primärverpackungsanwendungen von Aluminiumfolie
Aluminiumfolie ist in einer außergewöhnlich breiten Palette von Verpackungsformaten in den Verbraucher-, Industrie-, Pharma- und Lebensmitteldienstleistungsmärkten erhältlich. Seine Fähigkeit, laminiert, geformt, bedruckt, geprägt und versiegelt zu werden, macht es zu einem der vielseitigsten Barrieresubstrate, die Verpackungsingenieuren zur Verfügung stehen.
Flexible Laminatbeutel und -beutel
Die größte Verwendung von Aluminiumfolie in Verpackungsqualität findet als mittlere Barriereschicht in mehrschichtigen Laminatstrukturen wie PET/AL/PE, PET/AL/CPP und BOPP/AL/PE statt. Diese Laminate werden zu Standbeuteln, Flachbeuteln, Kissenverpackungen und Form-Füll-Siegel-Verpackungen für Produkte wie Kaffee, Tee, Säuglingsnahrung in Pulverform, Gewürze, Trockensuppen und Nahrungsergänzungsmittel verarbeitet. Die Folienschicht innerhalb dieser Konstruktionen stellt die absolute Sauerstoff- und Feuchtigkeitsbarriere dar, die diesen Produkten eine Haltbarkeitsdauer verleiht, die in Monaten oder Jahren statt in Tagen oder Wochen gemessen wird.
Pharmazeutische Blisterverpackung
Bei pharmazeutischen Verpackungen wird Aluminiumfolie als Deckelmaterial in Blisterverpackungen verwendet, wo sie über thermogeformte PVC-, PVDC- oder PP-Hohlräume, die Tabletten oder Kapseln enthalten, heißversiegelt wird. Kaltgeformte Folienblisterverpackungen – bei denen die Folie selbst tiefgezogen wird, um den Hohlraum unter Verwendung einer O-Temper-Folie der Legierung 8021 zu bilden – bieten den höchsten Grad an Arzneimittelschutz, der bei Festdosisverpackungen verfügbar ist. Aufsichtsbehörden wie die FDA und die Europäische Arzneimittel-Agentur (EMA) verlangen eine validierte Barriereleistung für feuchtigkeits- und sauerstoffempfindliche Arzneimittelprodukte, und Blistersysteme auf Aluminiumfolienbasis sind die Standardlösung für die Einhaltung von Vorschriften.
Deckelfolien für Tabletts und Tassen
Mit PE, PP oder abziehbaren Siegelbeschichtungen laminierte Heißsiegel-Deckelfolien werden zum Verschließen von Aluminiumschalen, Kunststoffschalen, Gläsern und Milchbechern verwendet. Joghurtdeckel, Butterfolie, Margarinedeckel und Fertiggerichtschalenverschlüsse basieren alle auf Deckelkonstruktionen aus Aluminiumfolie. Die Folie sorgt für die notwendige Barriere, während die Siegelschicht für eine gleichmäßige, hermetische Verbindung zum Behälterflansch sorgt. Abziehbare Dichtungsmittelformulierungen sind für Verbraucheranwendungen konzipiert, bei denen der Benutzer die Verpackung sauber und ohne Werkzeug öffnen muss.
Folie für Haushalt und Gastronomie
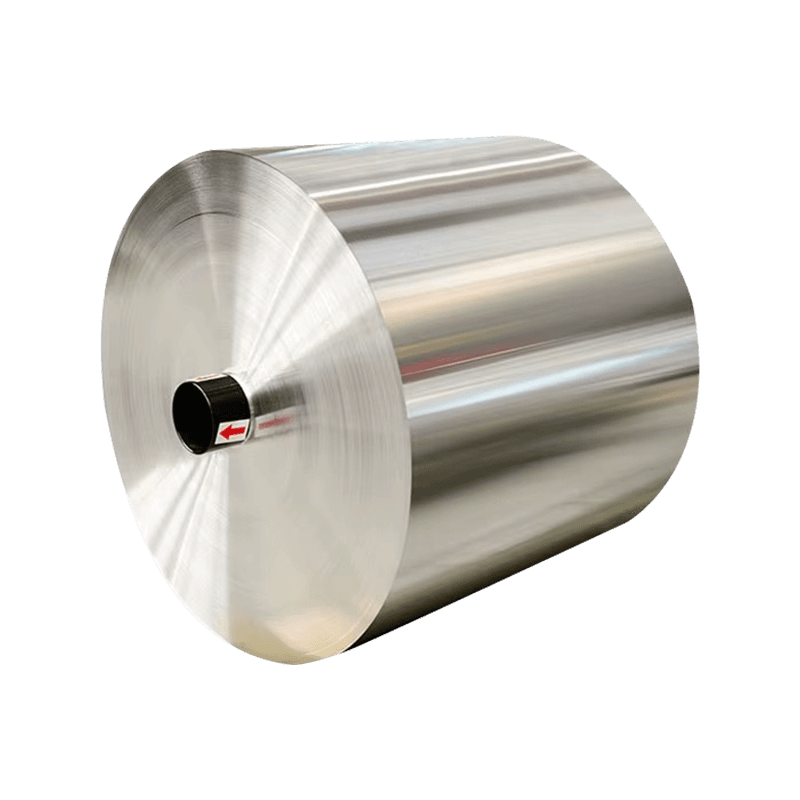
Haushaltsfolie für Verbraucher – typischerweise 10–20 Mikrometer aus 8011-O-Legierung – wird zum Verpacken, Abdecken, Kochen, Grillen und zur Gefrierlagerung von Lebensmitteln verwendet. Lebensmittelservice- und Cateringbetriebe verwenden stärkere Stärken (20–40 Mikrometer) für Behälter, Tabletts und halbstarre Verpackungen, bei denen die Folie unter dem Gewicht des Lebensmittelinhalts ihre Form behalten muss. Diese Anwendungen machen einen erheblichen Teil des weltweiten Aluminiumfolienverbrauchs aus und stellen die Produktform dar, die den Endverbrauchern am vertrautesten ist, auch wenn die industrielle Laminierung die Nutzungskategorie mit der höheren Gesamttonnage darstellt.
Wichtige Qualitätsparameter bei der Beschaffung von Aluminiumfolie
Für industrielle Käufer, die Aluminiumfolie zum Laminieren oder Weiterverarbeiten beschaffen, ist die Bewertung der Qualität über die grundlegende Dicke und Legierungsspezifikation hinaus unerlässlich. Die folgenden Parameter wirken sich direkt auf die Qualität der Laminierung, die Integrität der Barriere und die Leistung der Produktionslinie aus.
- Pinhole-Anzahl: Nadellöcher in der Folie sind mikroskopisch kleine Perforationen, die die Barriereleistung beeinträchtigen. Industriestandards legen die maximal zulässige Anzahl von Nadellöchern pro Quadratmeter fest – typischerweise weniger als 1 Nadelloch pro m² für 7-Mikron-Folie und null für 9-Mikron-Folie in pharmazeutischen Anwendungen. Fordern Sie bei Ihren Lieferanten stets Prüfberichte für Lochblenden an.
- Oberflächenbenetzbarkeit: Die Folienoberfläche muss über eine ausreichende Oberflächenenergie verfügen (normalerweise über 32 dyn/cm), um eine ordnungsgemäße Haftung mit Laminierklebstoffen und -tinten zu erreichen. Fordern Sie eine Dyne-Test-Zertifizierung an und stellen Sie sicher, dass die Oberflächenbehandlung über die gesamte Rollenbreite gleichmäßig ist.
- Gleichmäßigkeit der Dicke: Dickenschwankungen über die Rollenbreite oder entlang der Rollenlänge führen zu Spannungsunregelmäßigkeiten beim Laminieren und Drucken. Geben Sie maximale Dickentoleranzbereiche an – typischerweise ±6 % für Verpackungsqualitäten – und fordern Sie Dickenprofildaten vom Werk an.
- Ölrückstandsgrad: Nach der Produktion auf der Folienoberfläche verbleibende Rollschmiermittel können die Klebeverbindung beeinträchtigen. Geben Sie maximale Restölmengen an (in der Regel unter 5 mg/m²) und bestätigen Sie, dass der Entfettungsprozess des Folienlieferanten die Anforderungen Ihres Laminierklebstoffsystems erfüllt.
- Einhaltung des Lebensmittelkontakts: Für Anwendungen mit direktem oder indirektem Lebensmittelkontakt ist eine Konformitätsdokumentation gemäß EU-Verordnung 1935/2004, FDA 21 CFR 177 und gegebenenfalls spezifischen nationalen Vorschriften erforderlich. Pharmazeutische Folien müssen außerdem den Arzneibuchstandards und den ICH Q1A-Stabilitätsanforderungen entsprechen.
- Rollengeometrie und Kernspezifikationen: Ungleichmäßige Rollenbreiten, Teleskopbewegungen oder ein falscher Kerninnendurchmesser führen zu Fehleinzügen, Bahnrissen und Ausfallzeiten an Laminier- und Verarbeitungslinien. Geben Sie Kerndurchmesser, Rollengewichtsgrenzen und Windspannung passend zu Ihrer Ausrüstung an.
Nachhaltigkeit und Recycling von Aluminiumfolienverpackungen
Aluminium ist eines der am besten recycelbaren Materialien überhaupt – es kann unbegrenzt ohne Qualitätsverlust recycelt werden, und das Recycling von Aluminium erfordert nur etwa 5 % der Energie, die für die Herstellung von Primäraluminium aus Bauxiterz erforderlich ist. Diese inhärente Recyclingfähigkeit macht Aluminiumfolie zu einem der umweltfreundlicheren Verpackungsmaterialien, wenn sie effektiv gesammelt und recycelt wird.
Die größte Herausforderung beim Aluminiumfolien-Recycling liegt nicht im Material selbst, sondern in der Sammelinfrastruktur und der Formatkomplexität. Haushaltsfolie aus reinem Aluminium wird in vielen Ländern in Recyclingprogrammen am Straßenrand weithin akzeptiert, sofern sie sauber und frei von Lebensmittelverunreinigungen ist. Allerdings können mit Polymerfolien kaschierte Aluminiumfolien – wie bei PET/AL/PE-Strukturen – nicht in herkömmlichen Aluminiumrecyclingströmen verarbeitet werden, da die Polymerschichten die Schmelze verunreinigen. Diese Multimaterialstrukturen erfordern entweder chemisches Recycling, Pyrolyse-Energierückgewinnung oder spezielle industrielle Sammelprogramme, um sie von der Deponie fernzuhalten.
Mehrere Brancheninitiativen fördern geschlossene Kreislauflösungen für Folienlaminatabfälle, und einige Verpackungsverarbeiter bieten im Rahmen ihrer Nachhaltigkeitsdienstleistungen inzwischen postindustrielle Recyclingprogramme für Folienlaminat an. Für Marken, die Aluminiumfolienverpackungen bewerten, liefert eine ausgewogene Lebenszyklusbewertung – eine Bewertung, die die Vorteile der Haltbarkeitsverlängerung, die Reduzierung von Lebensmittelabfällen und das nachgelagerte Recyclingpotenzial berücksichtigt – in der Regel ein genaueres Umweltbild als ein Vergleich der Recyclingfähigkeit mit einer einzelnen Metrik mit Polymeralternativen.
Praktische Richtlinien zur Lagerung und Handhabung von Industriefolienrollen
Um die Qualität von Aluminiumfolienrollen von der Lieferung bis zum Produktionseinsatz aufrechtzuerhalten, müssen konsistente Lagerungs- und Handhabungspraktiken eingehalten werden. Folie ist ein maßgenaues, oberflächenempfindliches Material, das durch Umwelteinflüsse, mechanische Beanspruchung oder unsachgemäße Lagerbedingungen beschädigt werden kann.
- Temperatur- und Feuchtigkeitskontrolle: Lagern Sie Folienrollen bei 15–25 °C und einer relativen Luftfeuchtigkeit unter 60 %. Hohe Luftfeuchtigkeit fördert die Oberflächenoxidation und die Bildung von Weißrost auf der Folienoberfläche, was die Klebefestigkeit beim Laminieren verringert.
- Kondensationsverhinderung: Transportieren Sie Folienrollen niemals direkt aus einem Kühllager in einen warmen Produktionsbereich, ohne eine ausreichende Akklimatisierungszeit einzuplanen. Temperaturunterschiede führen zu Kondensation auf der Folienoberfläche, was zu Haftungsstörungen der Laminierung und Korrosionsflecken führt.
- Vertikale Lagerung: Lagern Sie Rollen aufrecht auf ihren Kernen, niemals horizontal gestapelt, um Kantenschäden und Rollenverformungen zu vermeiden, die zu Bahnlaufproblemen in Produktionslinien führen.
- Schutzverpackung: Bewahren Sie Folienrollen bis unmittelbar vor der Verwendung in ihrer Originalverpackung als Feuchtigkeitssperre auf. Verpacken Sie teilweise verbrauchte Rollen erneut, wenn die Produktion in feuchten Umgebungen länger als ein paar Stunden unterbrochen wird.
- FIFO-Bestandsverwaltung: Führen Sie einen strikten First-In-First-Out-Rotationsprozess ein, um sicherzustellen, dass die Folie innerhalb der vom Lieferanten empfohlenen Haltbarkeitsdauer verwendet wird, in der Regel 12–18 Monate ab Produktionsdatum, bevor sich die Oberflächenqualität oder die Haftungseigenschaften verschlechtern.
Empfohlene Artikel
Verwandte Produkte
-
-
Die ultradünne Aluminiumfolie 8011-O, Al-Fe-Si-Legierung, enthält eine kleine Menge an Eisen- und...
See Details -
Es wird häufig in Szenarien wie Luftfiltern, gewellter Aluminiumfolie, Phenolplattenfurnieren, Po...
See Details -
Aluminiumbänder haben in der Regel eine Dicke von etwa 0,09 bis 0,2 mm und zeichnen sich durch ei...
See Details -
AL/PET-Laminatfolie ist eine Hochleistungs-Verbundfolie, die die metallische Barriere von Alumini...
See Details -
AL/PE-Laminatfolie kombiniert die Barriereeigenschaften von Aluminiumfolie mit der Flexibilität u...
See Details

